Start › Steckscheiben › Drosselscheibe Typ DS
Drosselscheibe · Drosselblende
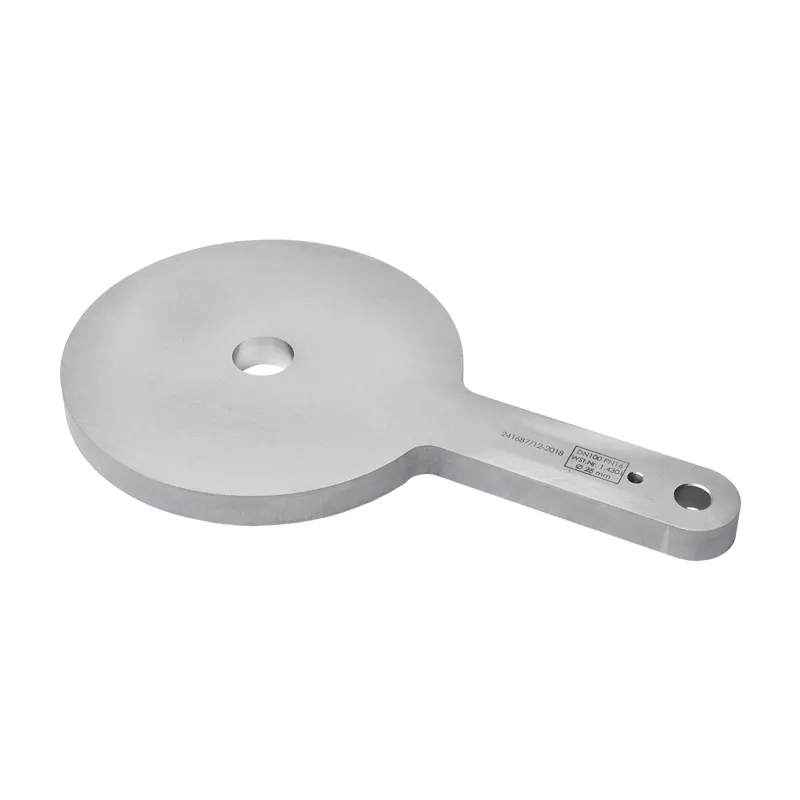
Die Drosselscheibe ist eine Scheibe mit verengter Bohrung, zwischen zwei Flansche geklemmt. Als Drosselblende oder Lochblende in der Rohrleitung begrenzt sie den Volumenstrom und baut Druck definiert ab – ohne bewegliche Teile, ohne Wartung, ohne Hilfsenergie.
Wo eine Pumpe zu viel liefert oder ein Vordruck zu hoch ansteht, ist die Drosselscheibe in der Rohrleitung die einfachste Lösung: ein Bauteil mit einem festen Bohrungsdurchmesser. Als Hersteller fertigen wir Drosselblenden und Drosselsteckscheiben nach Ihrer Auslegung.

Abgrenzung
Die beiden werden regelmäßig verwechselt, weil beide eine Bohrung haben. Der Unterschied ist grundsätzlich.
Verengte Bohrung. Sie soll den Strom begrenzen und Druck abbauen. Der Durchmesser folgt der Rechnung, nicht der Nennweite.
Voller Durchgang. Sie hält nur den Bauraum der ausgebauten Blindscheibe frei und ändert an der Strömung nichts. Zur Lochscheibe →
Auch der Name Drosselblende ist gebräuchlich und meint dasselbe Bauteil.
Auslegung
Alles an der Drosselscheibe ist Norm – bis auf die Bohrung. Die ist anwendungsspezifisch und wird für jeden Fall gerechnet. Vier Angaben brauchen wir dafür.
Dichte und Viskosität bestimmen, wie viel durch eine gegebene Bohrung fließt. Wasser verhält sich anders als Öl, Gas anders als beides.
Was durchfließen soll – und was höchstens durchfließen darf. Aus der Differenz ergibt sich, wie stark gedrosselt wird.
Was vor der Scheibe ansteht. Zusammen mit dem gewünschten Druck dahinter ergibt das die abzubauende Differenz.
Sie beeinflusst die Stoffwerte und damit das Ergebnis – und bestimmt mit, welcher Werkstoff in Frage kommt.
Mit diesen vier Angaben legen wir den Bohrungsdurchmesser aus. Fehlt eine, raten wir nicht – eine falsch berechnete Blende drosselt entweder zu wenig oder erzeugt Kavitation.
Ausführung
Werkstoff
An der Bohrung strömt das Medium schneller als im Rohr. Rost an der Bohrungskante verändert den Querschnitt und damit den Durchfluss, auf den die Scheibe ausgelegt ist.
Bei wässrigen Medien ist Edelstahl deshalb die sichere Wahl. In Öl, Dampf oder Gas arbeitet Stahl ebenso zuverlässig.
Standard
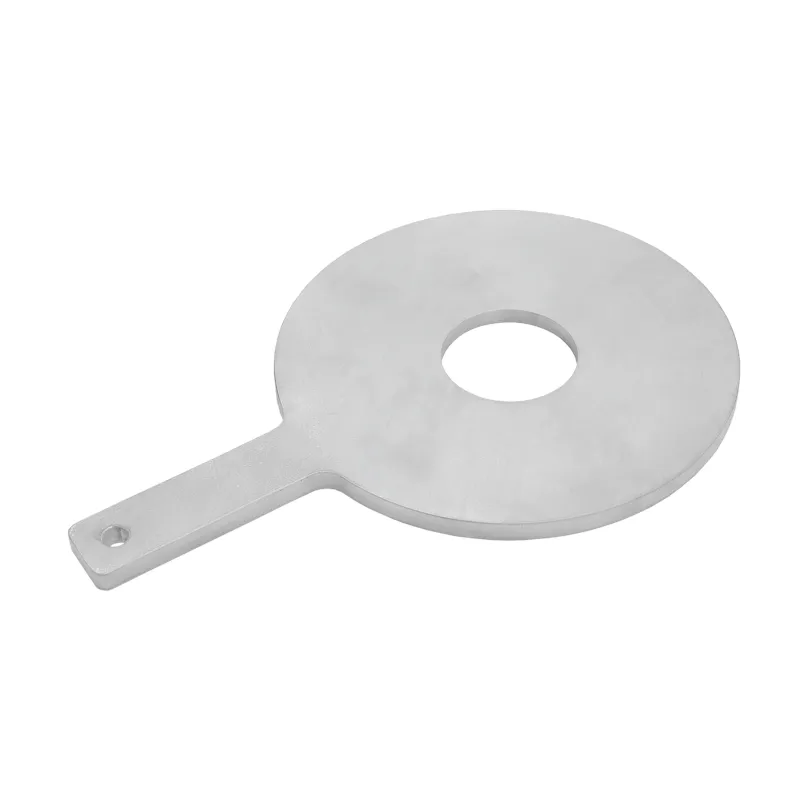
Der nichtrostende Chrom-Nickel-Stahl kommt ohne Beschichtung aus. Er bleibt in Wasser, in vielen wässrigen Lösungen und an feuchter Luft blank. So setzt sich die Scheibe nicht im Flansch fest, und die Fahne bleibt lesbar.
Wirtschaftliche Alternative
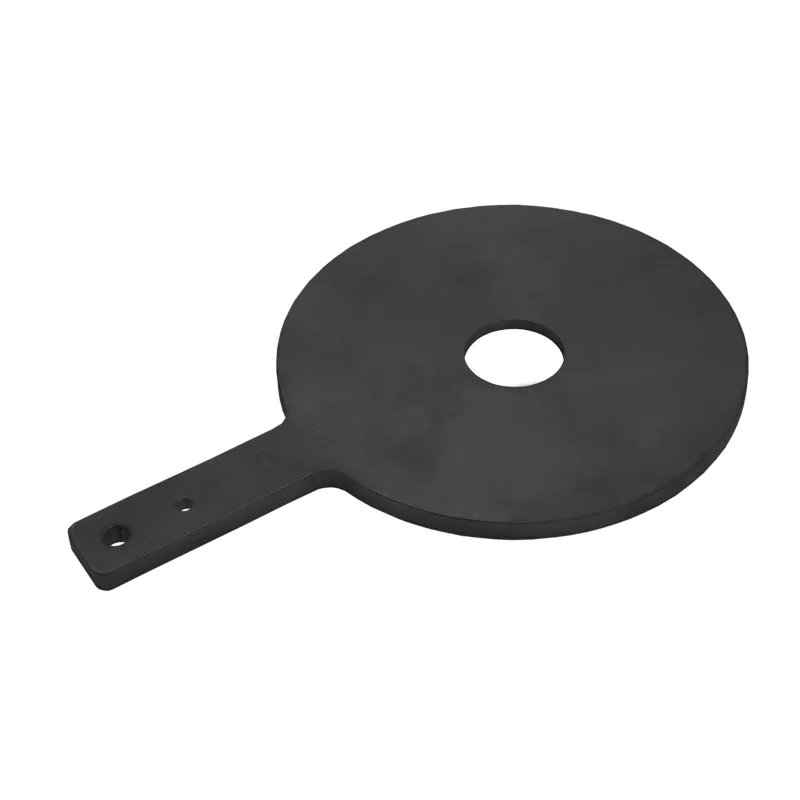
Der warmfeste Druckbehälterstahl P265GH ist für Druck und erhöhte Temperatur ausgelegt. Er passt zu Leitungen aus unlegiertem Stahl, wie sie bei Dampf, Heißwasser, Öl und Gas üblich sind. Kommen Feuchtigkeit und Sauerstoff zusammen, rostet er. In trockenen oder öligen Medien spielt das keine Rolle.
Andere Werkstoffe fertigen wir auf Anfrage, zum Beispiel 1.4571 für chloridhaltige Medien. Nennen Sie uns Medium, Temperatur und den Werkstoff der Flansche. Dann empfehlen wir Ihnen die passende Ausführung.
Entlüftung
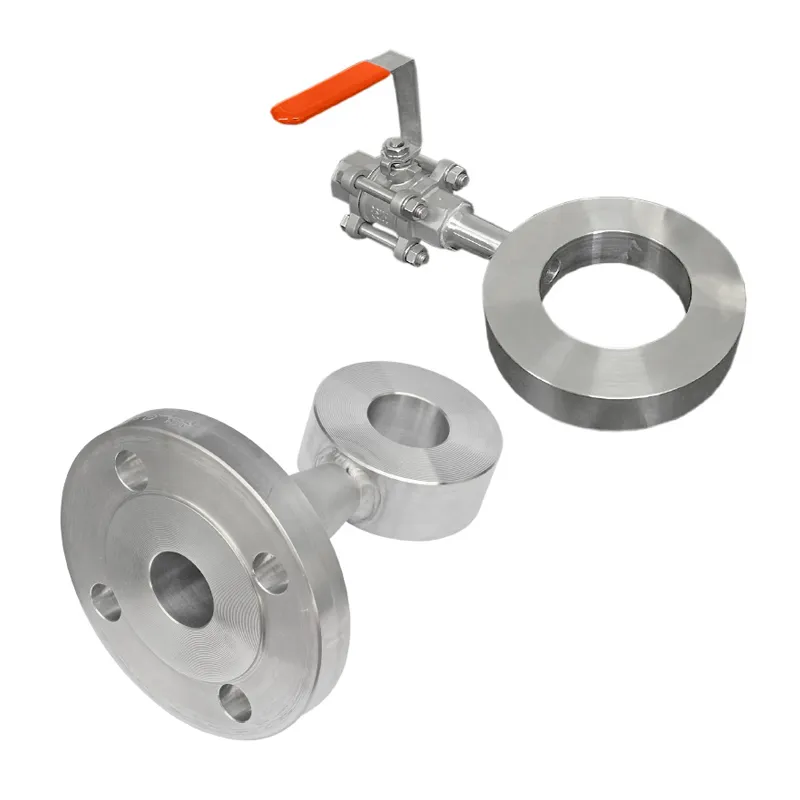
Auch an einer Drosselscheibe steht vor Arbeiten an der Leitung oft noch Druck. Die Drosselscheibe mit Entlüftung trägt dafür seitlich am Ring einen Anschluss. Sie wird wie jede Drosselscheibe zwischen zwei vorhandene Flansche gesetzt. Die Leitung muss dafür weder geschnitten noch geschweißt werden.
Standard
Der Kugelhahn sitzt außen am Ring der Drosselscheibe. Eine Bohrung verbindet ihn mit dem Durchgang. Vor dem Öffnen der Flanschverbindung entspannen und entleeren Sie darüber den Abschnitt. Beim Befüllen entweicht die Luft.
Mit Flanschanschluss
Statt des Kugelhahns trägt der Ring einen Flanschstutzen. Daran schließen Sie eine eigene Armatur, eine Entleerungsleitung oder ein Manometer an. Zusammen mit einem Messpunkt vor der Scheibe sehen Sie so, welchen Druck die Bohrung abbaut.
Der Anschluss am Ring richtet sich nach Ihrer Anlage. Ob Flanschanschluss, Schweißanschluss, Innengewinde oder Außengewinde: Wir setzen die Anschlussart, die zu Ihrer Leitung passt. Das Zubehör liefern wir nach Ihrer Vorgabe mit.
Nennen Sie uns Nennweite, Druckstufe, Medium und den gewünschten Druckabfall. Sagen Sie uns auch, welche Anschlussart und welches Zubehör Sie brauchen. Soll die Drosselscheibe selbst unverändert bleiben, setzen wir eine Lochscheibe mit Entlüftung direkt daneben.
Dichtfläche
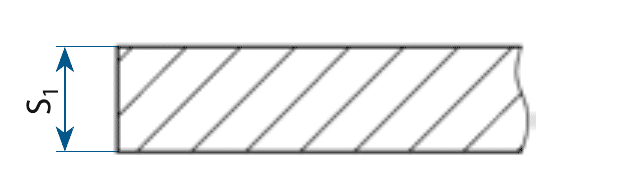
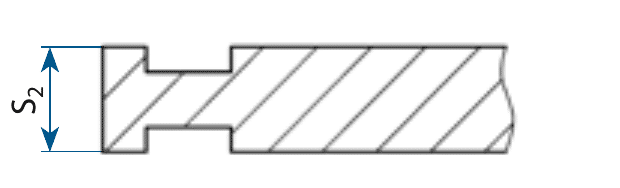
Eine Steckscheibe muss zur Dichtfläche der Flansche passen, zwischen denen sie sitzt. Im Standard ist sie beidseitig glatt. Für Flansche mit Nut oder Feder nach DIN EN 1092-1 fertigen wir die Gegenform. Trägt der Flansch eine Feder, erhält die Scheibe an dieser Seite eine Nut – und umgekehrt.
Glatt · Standard
Beidseitig glatt und unbearbeitet, wahlweise mit Dichtleiste Form BB. Passt zu Flanschen mit glatter Dichtfläche oder Dichtleiste.
Nut – Nut
Eine Nut auf beiden Seiten. Die Scheibe sitzt zwischen zwei Flanschen mit Feder.

Nut – Feder
Eine Seite mit Nut, die andere mit Feder. Das ist die Form für die übliche Nut-Feder-Verbindung aus einem Feder- und einem Nutflansch.

Feder – Feder
Eine Feder auf beiden Seiten. Die Scheibe sitzt zwischen zwei Flanschen mit Nut.
Nut und Feder sitzen im Dichtbereich der Scheibe. Die Drosselbohrung legen wir unabhängig davon nach Ihrem Betriebspunkt aus.
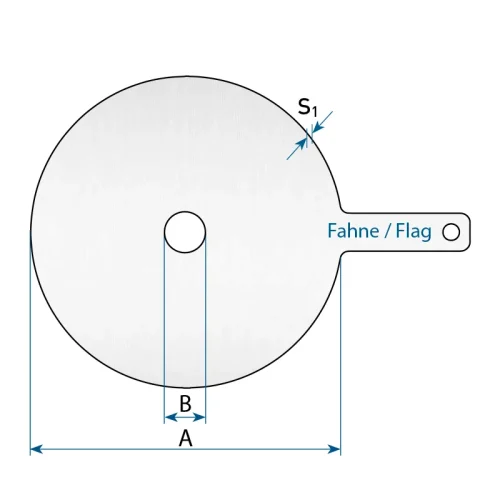
Die Maßtabelle nennt die Dicke S1 der glatten Ausführung. Mit Nut oder Feder legen wir die Dicke eigens fest und nennen sie Ihnen im Angebot.

Nennen Sie uns die Dichtflächen Ihrer Flansche, zum Beispiel Form C und Form D nach DIN EN 1092-1. Dann liefern wir die passende Gegenform.
Maße
∅ A ist der Außendurchmesser, S die Dicke. Der Bohrungsdurchmesser steht nicht in der Tabelle – er folgt der Auslegung. Alle Maße in Millimetern.
| DN | Bohrung ∅B | PN6 ∅A/S | PN10 ∅A/S | PN16 ∅A/S | PN25 ∅A/S | PN40 ∅A/S |
|---|---|---|---|---|---|---|
| DN10 | nach Auslegung | 39 / 4 | 46 / 6 | 46 / 6 | 46 / 6 | 46 / 6 |
| DN15 | nach Auslegung | 44 / 4 | 51 / 6 | 51 / 6 | 51 / 6 | 51 / 6 |
| DN20 | nach Auslegung | 54 / 4 | 61 / 6 | 61 / 6 | 61 / 6 | 61 / 6 |
| DN25 | nach Auslegung | 64 / 4 | 71 / 8 | 71 / 8 | 71 / 8 | 71 / 8 |
| DN32 | nach Auslegung | 76 / 4 | 82 / 8 | 82 / 8 | 82 / 8 | 82 / 8 |
| DN40 | nach Auslegung | 86 / 4 | 92 / 8 | 92 / 8 | 92 / 8 | 92 / 8 |
| DN50 | nach Auslegung | 96 / 6 | 107 / 10 | 107 / 10 | 107 / 10 | 107 / 10 |
| DN65 | nach Auslegung | 116 / 6 | 127 / 12 | 127 / 12 | 127 / 12 | 127 / 12 |
| DN80 | nach Auslegung | 132 / 6 | 142 / 12 | 142 / 12 | 142 / 12 | 142 / 12 |
| DN100 | nach Auslegung | 152 / 6 | 162 / 10 | 162 / 10 | 168 / 15 | 168 / 15 |
| DN125 | nach Auslegung | 182 / 8 | 192 / 12 | 192 / 12 | 194 / 20 | 194 / 20 |
| DN150 | nach Auslegung | 207 / 8 | 218 / 15 | 218 / 15 | 224 / 20 | 224 / 20 |
| DN200 | nach Auslegung | 262 / 10 | 273 / 15 | 273 / 20 | 284 / 20 | 290 / 25 |
| DN250 | nach Auslegung | 317 / 12 | 328 / 15 | 329 / 20 | 340 / 25 | 352 / 30 |
| DN300 | nach Auslegung | 373 / 12 | 378 / 20 | 384 / 25 | 400 / 30 | 417 / 35 |
| DN350 | nach Auslegung | 423 / 15 | 438 / 20 | 444 / 25 | 457 / 35 | 474 / 40 |
| DN400 | nach Auslegung | 473 / 20 | 489 / 25 | 495 / 30 | 514 / 35 | 546 / 45 |
| DN450 | nach Auslegung | 528 / 20 | 539 / 25 | 555 / 35 | 564 / 40 | 571 / 50 |
| DN500 | nach Auslegung | 578 / 20 | 594 / 30 | 617 / 35 | 624 / 45 | 628 / 55 |
Die Drosselscheibe ist bei größeren Nennweiten dicker ausgeführt als die übrigen Steckscheiben, weil die verengte Bohrung eine höhere Druckdifferenz aufnimmt. Höhere Druckstufen bis PN160 und größere Nennweiten auf Anfrage.
Anfrage
Die Bohrung legen wir für Ihren Betriebspunkt aus. Dafür brauchen wir außer Nennweite und Druckstufe vier Angaben: Medium, Volumenstrom, Vordruck und Betriebstemperatur. Kennen Sie den Druck hinter der Scheibe, nennen Sie ihn mit. Weitere Größen ergänzen Sie mit „+ weitere Position“.
Direkt
+49 (0) 34 956 / 399 60
Montag bis Freitag, 7 bis 16 Uhr
Per E-Mail erreichen Sie uns unter info@industriefabrik.com.
Häufige Fragen
Medium mit Dichte und Viskosität, den gewünschten Volumenstrom, den Vordruck und den Druck, der dahinter anstehen soll, sowie die Betriebstemperatur. Aus diesen Werten ergibt sich der Bohrungsdurchmesser.
Die Scheibe drosselt auf einen festen Wert – ohne Antrieb, ohne Wartung, ohne Ausfallrisiko. Ein Regelventil ist die Wahl, wenn sich die Betriebsbedingungen ändern und nachgeregelt werden muss.
Dann kann es an der Bohrung zu Kavitation kommen – das schädigt das Bauteil und macht Lärm. In solchen Fällen wird die Drosselung auf mehrere Stufen verteilt. Ob das nötig ist, zeigt die Auslegung.
Nein. Beide verengen den Querschnitt, aber die Messblende ist zum Messen gebaut und folgt anderen Normen für Anströmstrecke und Kantenform. Die Drosselscheibe soll drosseln, nicht messen.
Aufbohren ist möglich, verkleinern nicht. Wenn die Betriebsdaten noch nicht feststehen, ist es sinnvoller, zunächst kleiner auszulegen und bei Bedarf zu erweitern.
Nennen Sie uns Medium, Volumenstrom, Vordruck, gewünschten Druck dahinter und die Betriebstemperatur. Daraus rechnen wir den Bohrungsdurchmesser und nennen Ihnen die passende Ausführung.