Start › Anfahrsiebe › Hutsieb Typ H
Hutsieb · Anfahrsieb
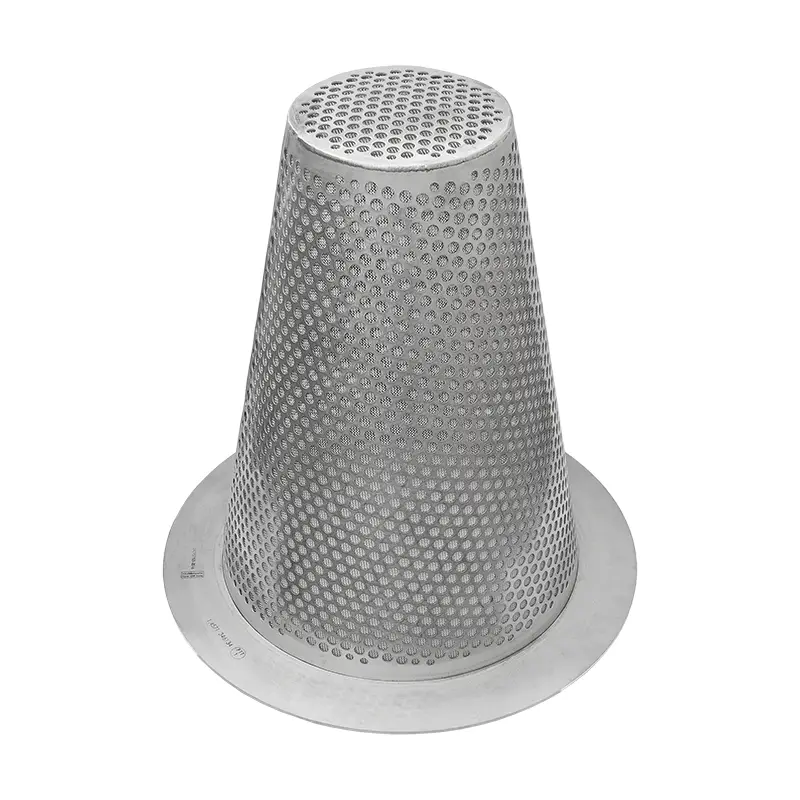
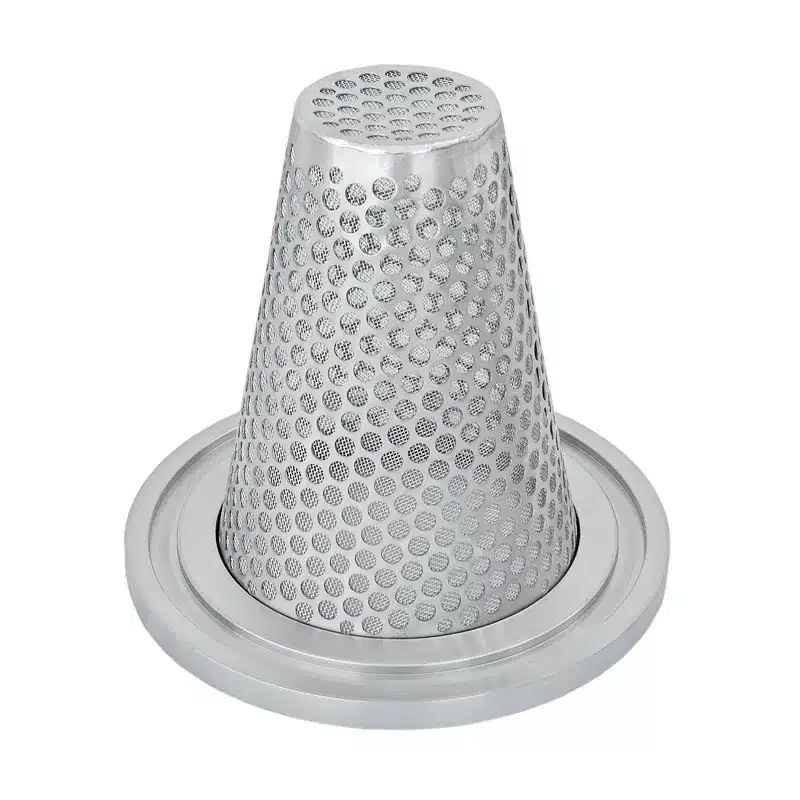
Das Hutsieb ist ein Kegelsieb aus Edelstahl, aufgebaut aus Lochblech und Drahtgewebe. Es wird als Zwischenflanschsieb zwischen zwei Normflansche geklemmt, im Anlagenbau heißt es oft auch Hutfilter. Das Hutsieb braucht keinen Umbau an der Rohrleitung und ist in einer Stunde drin – und bei Bedarf ebenso schnell wieder heraus.
Die Kegelform, im Betrieb oft Konus genannt, ist der ganze Trick: Sie bringt ein Vielfaches der Filterfläche einer flachen Scheibe unter, ohne die Leitung zu verlängern. Deshalb hält ein Hutsieb länger durch als jedes andere Zwischenflanschsieb.
Die Bauform
Ein flaches Sieb hat höchstens die Fläche des Rohrquerschnitts. Ein Kegel, der in die Leitung hineinragt, hat ein Mehrfaches davon. Vier Dinge folgen daraus.
Die Mantelfläche des Kegels ist deutlich größer als der Rohrquerschnitt. Der Durchfluss verteilt sich, statt sich auf einer Scheibe zu stauen.
Weil die Fläche größer ist, ist die Strömungsgeschwindigkeit durch das Gewebe kleiner. Der Druckverlust bleibt niedrig, auch bei feiner Maschung.
Ein Kegel nimmt mehr Schmutz auf, bevor er zusitzt. Wo ein flaches Sieb nach Stunden gewechselt wird, hält das Hutsieb die Anfahrphase durch.
Bei Anströmung von innen sammelt sich alles im Kegel. Beim Ziehen kommt das Sieb samt Inhalt heraus, statt sich in die Leitung zu entleeren.
Sieb und Lochblech
Standard ist 1 mm. Darunter und darüber stehen 0,1 · 0,25 · 0,5 · 0,8 · 1,2 und 2 mm zur Wahl. Für Sonderfälle fertigen wir Einsätze von 0,05 bis 10 mm.
Für die Anfahrphase darf es fein sein – das Sieb soll ja zusetzen und wird danach gezogen. Bleibt es dauerhaft in der Leitung, ist die gröbste Maschenweite die richtige, die den Schaden noch verhindert.
Das Drahtgewebe allein hielte dem Differenzdruck nicht stand. Es liegt deshalb auf einem Lochblech, dessen Lochung mit der Nennweite wächst:
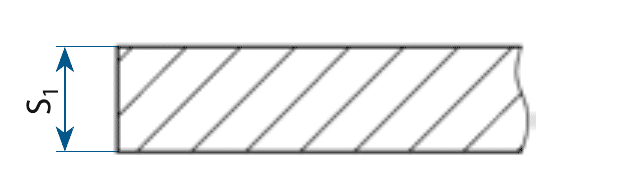
Die Materialstärke des Siebrings beträgt 3 mm bis DN150 und 5 mm darüber. Für hohen Differenzdruck gibt es eine verstärkte Ausführung.
Ausführungen
Die Einbaulage ist frei: horizontal wie vertikal. Was nicht frei ist, ist die Strömungsrichtung – die gehört in die Bestellung.
Vier Beispiele zeigen, wie wir das Hutsieb an Ihre Anlage anpassen. Weitere Formen stimmen wir gern mit Ihnen ab.
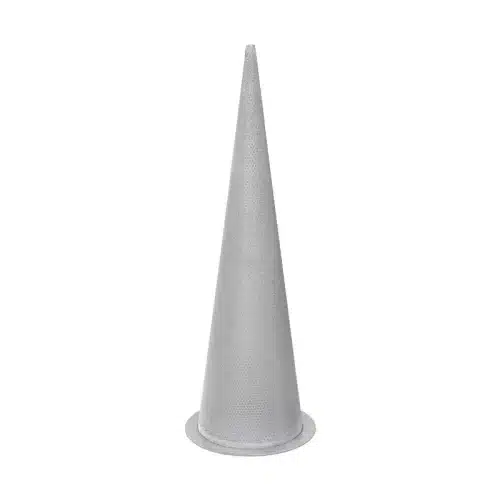
Der Kegel läuft ohne Deckfläche in eine Spitze aus. So ist die ganze Mantelfläche Siebfläche, und der Schmutz sammelt sich an einem Punkt.
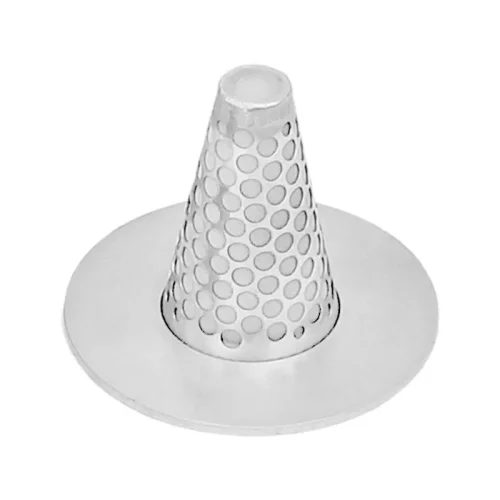
Wir vergrößern den Außendurchmesser des Siebrings über die Maßtabelle hinaus. Das hilft bei Flanschen anderer Normen und bei Dichtungen mit größerer Auflage.
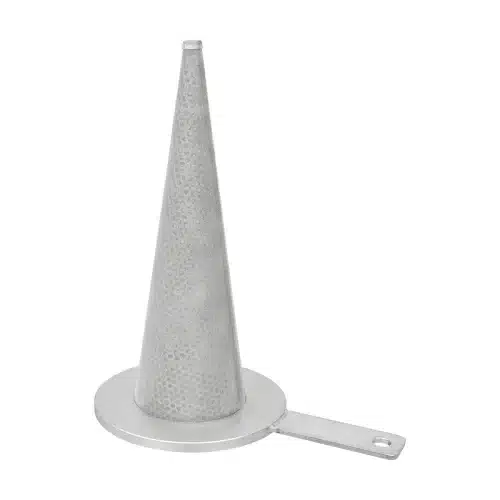
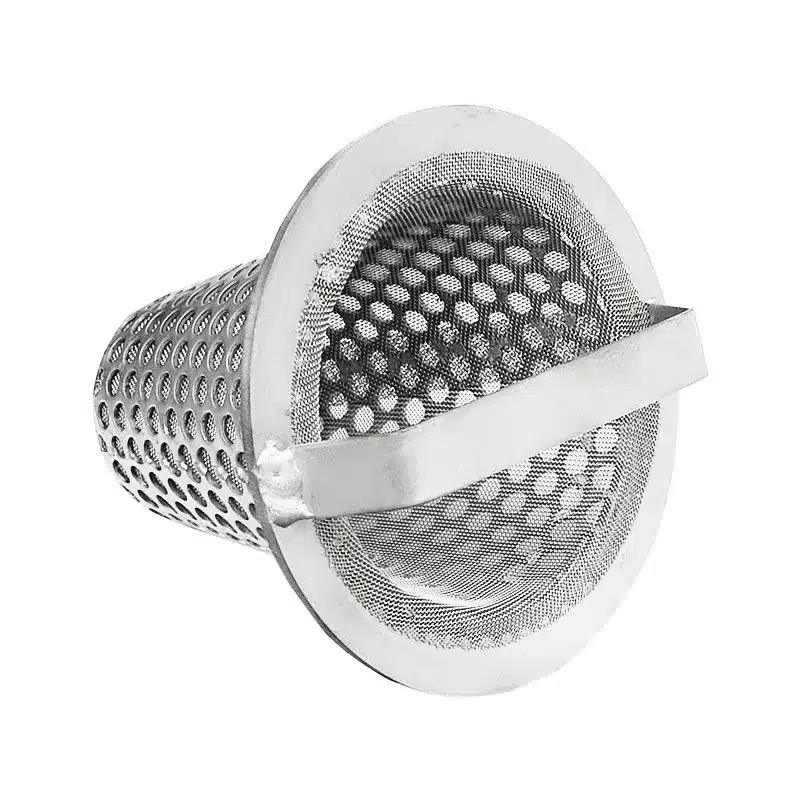
Die Fahne steht zwischen den Flanschen heraus. Sie zeigt von außen, dass ein Sieb eingebaut ist, und dient als Griff beim Herausziehen. Die Länge richtet sich nach Ihrer Anlage.
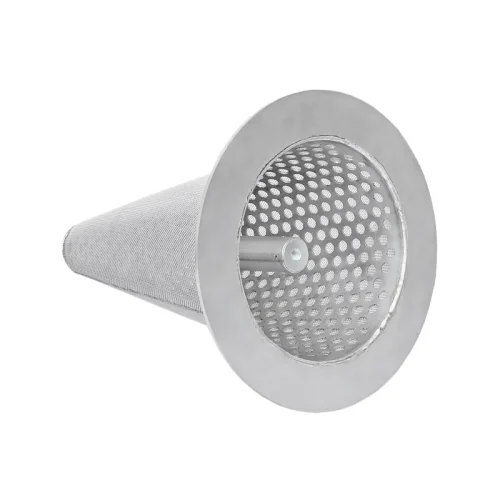
Ein Magnetzylinder im Kegel hält Rost, Zunder und andere ferromagnetische Teilchen zurück. Er fängt auch Partikel, die feiner sind als die Maschenweite. Mehr dazu unter Magnetfilter und Magnetstäbe.
Dichtfläche
Das Hutsieb hängt mit seinem Siebring zwischen zwei Flanschen, der Kegel ragt in die Leitung. Der Ring muss deshalb zur Dichtfläche der Flansche passen. Im Standard ist der Ring glatt. Für Flansche mit Nut oder Feder nach DIN EN 1092-1 fertigen wir ihn in der Gegenform. Trägt der Flansch eine Feder, erhält der Ring an dieser Seite eine Nut – und umgekehrt.
Glatt · Standard
Der Siebring ist beidseitig glatt. Er passt zu Flanschen mit glatter Dichtfläche oder Dichtleiste.
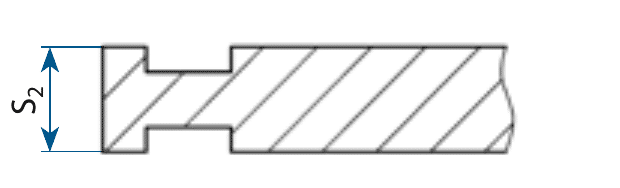
Nut – Nut
Eine Nut auf beiden Seiten. Der Ring sitzt zwischen zwei Flanschen mit Feder.

Nut – Feder
Eine Seite mit Nut, die andere mit Feder. Das ist die Form für die übliche Nut-Feder-Verbindung aus einem Feder- und einem Nutflansch.

Feder – Feder
Eine Feder auf beiden Seiten. Der Ring sitzt zwischen zwei Flanschen mit Nut.
Die Zeichnungen zeigen den Querschnitt an der Dichtfläche.
Mit Nut und Feder liegt der Siebring zentriert in der Verbindung. Der Kegel steht damit mittig im Rohr und wird gleichmäßig angeströmt.
Zum Aus- und Einbau müssen die Flansche etwas weiter auseinander, bis Nut und Feder frei sind. Die Maße der Nut-Feder-Ausführung nennen wir Ihnen im Angebot.
Nennen Sie uns die Dichtflächen Ihrer Flansche, zum Beispiel Form C und Form D nach DIN EN 1092-1. Dann fertigen wir das Hutsieb in der passenden Gegenform.
Anströmung
Der Kegel hat eine Vorzugsrichtung, und sie wird bei der Bestellung festgelegt. Sie entscheidet, wo der Schmutz landet und wie das Sieb aufgebaut ist.
Innen nach außen
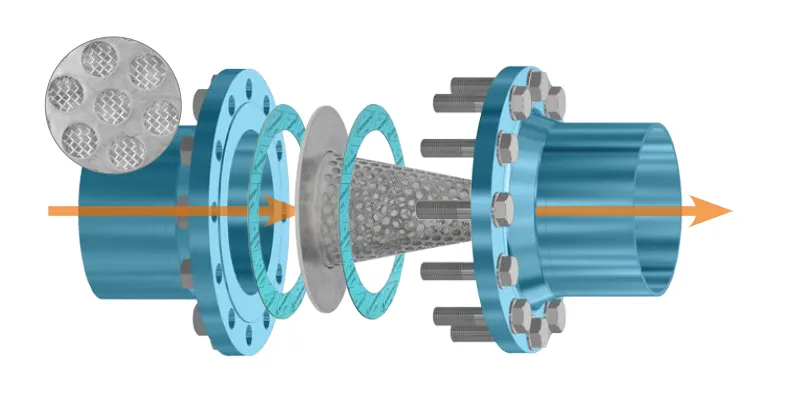
Die Kegelspitze zeigt gegen die Strömung. Das Medium fließt in den Kegel hinein und nach außen durch das Gewebe. Der Schmutz sammelt sich innen und kommt mit dem Sieb heraus.
Außen nach innen
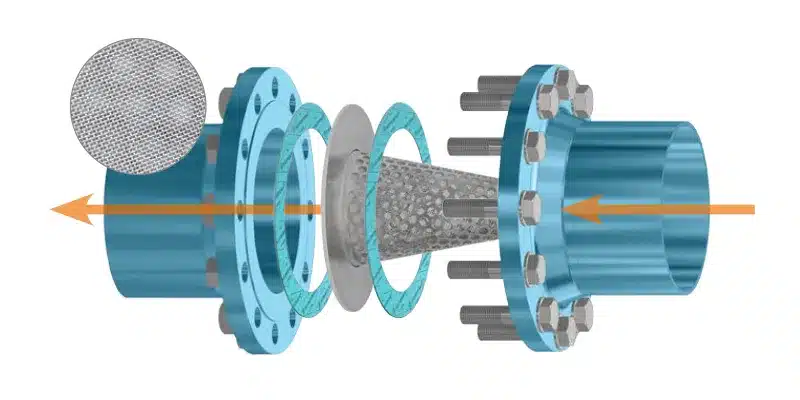
Die Spitze zeigt mit der Strömung. Gefiltert wird von außen nach innen, der Schmutz legt sich auf die Außenseite. Diese Ausführung wird gewählt, wenn die Leitung sich nicht umkehren lässt.
Beim Gewebe folgt der Aufbau der Richtung: Es liegt innen oder außen am Lochblech, damit der Stützkörper immer auf der Druckseite ist. Nennen Sie uns die Strömungsrichtung – daran hängt beides.
Maße
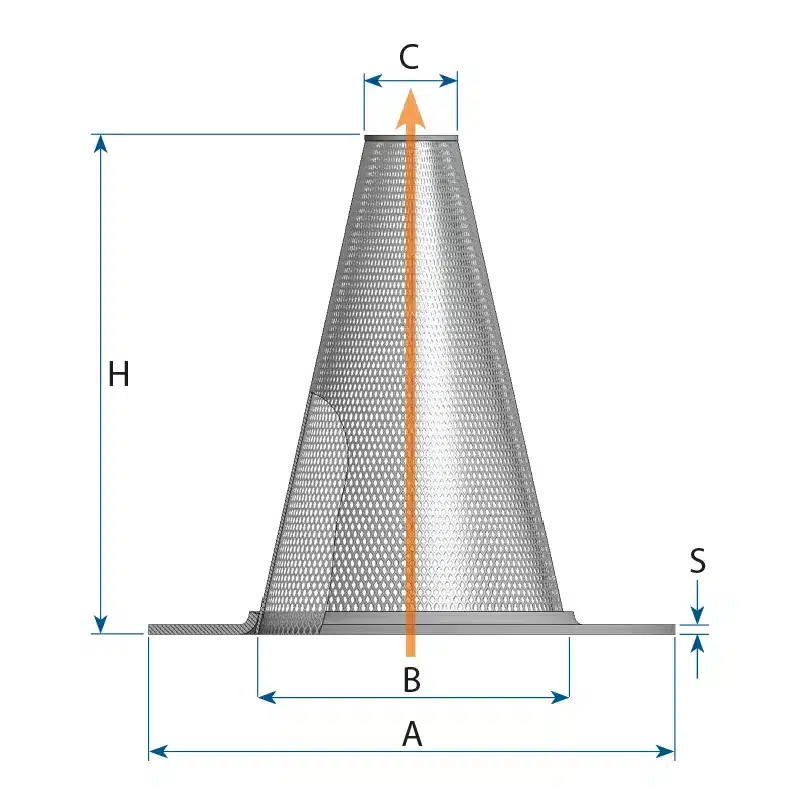
∅ A ist der Außendurchmesser des Siebrings, ∅ B der Innendurchmesser. Beide richten sich nach der Druckstufe, weil der Ring in die jeweilige Flanschverbindung passen muss. ∅ C ist die Kegelspitze, H die Bauhöhe.
| DN | PN10 ∅A/B | PN16 ∅A/B | PN25 ∅A/B | PN40 ∅A/B | Spitze ∅C | Höhe H | Stärke S |
|---|---|---|---|---|---|---|---|
| DN25 | 70/26 | 70/26 | 70/26 | 70/26 | 10 | 40 | 3 |
| DN32 | 81/32 | 81/32 | 81/32 | 81/32 | 13 | 50 | 3 |
| DN40 | 91/40 | 91/40 | 91/40 | 91/40 | 17 | 60 | 3 |
| DN50 | 106/50 | 106/50 | 106/50 | 106/50 | 19 | 80 | 3 |
| DN65 | 126/65 | 126/65 | 126/65 | 126/65 | 26 | 100 | 3 |
| DN80 | 141/80 | 141/80 | 141/80 | 141/80 | 33 | 120 | 3 |
| DN100 | 161/100 | 161/100 | 167/100 | 167/100 | 46 | 140 | 3 |
| DN125 | 191/125 | 191/125 | 193/125 | 193/125 | 59 | 170 | 3 |
| DN150 | 216/150 | 216/150 | 222/150 | 222/150 | 76 | 190 | 3 |
| DN200 | 271/200 | 271/200 | 282/200 | 288/200 | 99 | 260 | 5 |
| DN250 | 326/250 | 327/250 | 338/250 | 350/250 | 126 | 320 | 5 |
| DN300 | 376/300 | 382/300 | 398/300 | 415/300 | 148 | 390 | 5 |
| DN350 | 436/330 | 442/330 | 455/330 | 472/330 | 159 | 440 | 5 |
| DN400 | 487/380 | 493/380 | 512/380 | 544/380 | 186 | 500 | 5 |
| DN450 | 537/430 | 553/430 | 562/430 | 569/430 | 208 | 570 | 5 |
| DN500 | 592/475 | 615/475 | 622/475 | 626/475 | 226 | 640 | 5 |
Alle Maße in Millimetern. Größere Nennweiten fertigen wir auf Anfrage – Hutsiebe bis DN800 haben wir gebaut. Für ANSI-Flansche nach ASME B16.5 legen wir die Ringmaße entsprechend aus.
Anfrage
Nennweite, Druckstufe und Maschenweite genügen für ein Angebot. Weitere Größen ergänzen Sie mit „+ weitere Position“. Was Sie offen lassen, legen wir nach Standard aus.
Im Shop
Für Standardgrößen ist der Shop der kürzere Weg. Sie wählen Nennweite, Druckstufe und Maschenweite und legen das Sieb direkt in den Warenkorb.
Zum Hutsieb im Shop →
Direkt
+49 (0) 34 956 / 399 60
Montag bis Freitag, 7 bis 16 Uhr
Per E-Mail erreichen Sie uns unter info@industriefabrik.com.
Häufige Fragen
Das Hutsieb hat bei gleicher Nennweite ein Vielfaches der Filterfläche und setzt sich deshalb später zu. Es ragt aber in die Leitung – direkt hinter einem Bogen oder vor einer Armatur ist dafür nicht immer Platz. Dort passt das flache Stecksieb.
Bis die Leitung sauber gespült ist, üblicherweise einige Betriebsstunden bis wenige Tage. Als permanenter Schutz kann es bleiben – dann gehört ein Differenzdruckmanometer davor und dahinter und die Maschenweite gröber gewählt.
Am steigenden Differenzdruck. Ohne Messung merkt man es erst am fallenden Durchfluss – dann ist das Sieb längst dicht. Bei dauerhaftem Einbau ist die Messung deshalb kein Zubehör, sondern Voraussetzung.
Ja, wenn die Flansche nach DIN EN 1092-1 ausgeführt sind – der Siebring wird einfach zwischen die Dichtflächen geklemmt, die Schrauben bleiben dieselben. Für ANSI-Flansche nach ASME B16.5 fertigen wir die Ringmaße passend.
Ab DN200 steigt die Materialstärke auf 5 mm, und die Bauhöhe wächst deutlich – bei DN500 sind es 640 mm, die der Kegel in die Leitung ragt. Prüfen Sie, ob dort eine Armatur oder ein Bogen im Weg ist.
Ja. Dafür genügen Außendurchmesser des Rings, Innendurchmesser, Bauhöhe, Kegelspitze und die Maschenweite. Ein Foto des Altteils hilft, die Ausführung des Randes zu erkennen.
Für ein Angebot brauchen wir Nennweite, Druckstufe, Maschenweite und die Strömungsrichtung. Bei Nachbauten genügen die Maße des Altteils. Standardgrößen finden Sie direkt im Katalog.