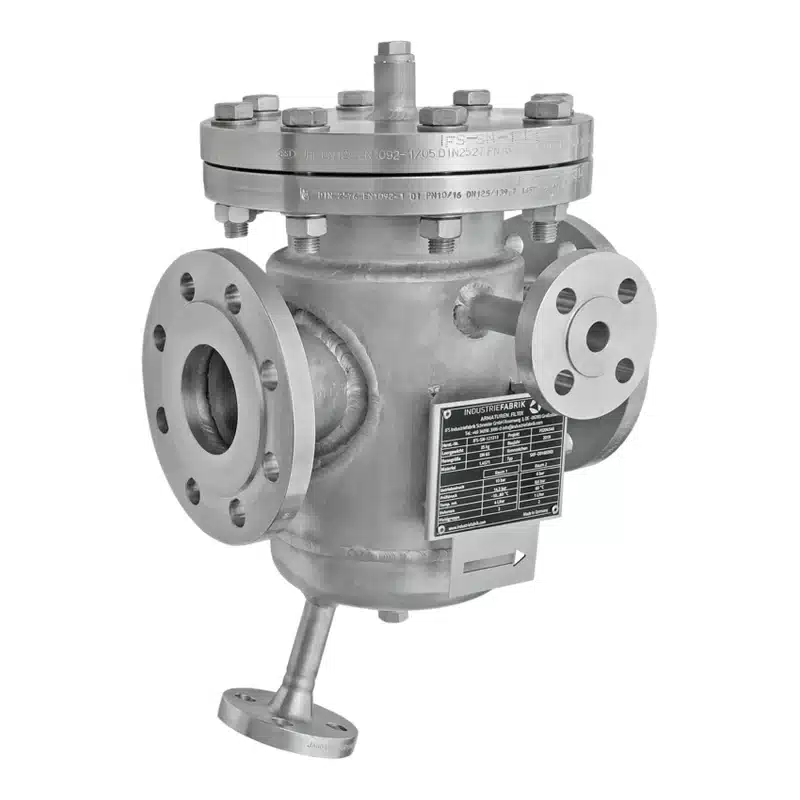
Wer einen Siebkorbfilter bestellt, sieht am Ende ein lackiertes oder gebeiztes Gehäuse mit Deckel und Korb. Was dazwischen passiert, sieht man selten. Dabei entscheidet genau das, ob der Filter dicht bleibt, sich gut reinigen lässt und ob die Zeugnisse zum Gerät passen.
Hier die Stationen, wie sie bei uns in Großzöberitz ablaufen, und was Sie als Besteller davon haben.
Auf einen Blick
Gehäuse
Entsteht aus Rohr oder Blech. Bis DN250 ein Rohrleitungsbauteil, ab DN300 Behälterbau.
Schweißen
Im eigenen Haus, als Schweißbetrieb nach DIN EN ISO 3834-3, Herstellung nach AD 2000.
Korb
Stützkorb mit Feinsieb. Er lässt sich tauschen, ohne am Gehäuse etwas zu ändern.
Prüfung
Druckprobe mit Protokoll, bevor der Filter das Haus verlässt.
Vorher
Bevor ein Rohr geschnitten wird, steht die Zeichnung. Wir rechnen die Wanddicken nach dem Regelwerk, legen Anschlüsse und Baulängen fest und schicken Ihnen den Entwurf. Gefertigt wird erst nach Ihrer Freigabe. Wie viel Zeit dieser Schritt kostet, steht im Beitrag Lieferzeit von Industriefiltern.
Der Grund für den Aufwand: Ein Filtergehäuse ist ein Druckbehälter. Jeder Stutzen, jede Öse und jeder Mantel greift in die Druckwand ein und muss berechnet sein, bevor geschweißt wird.

Station 1 von 6
Bis DN250 ist der Siebkorbfilter ein Rohrleitungsbauteil. Darüber ändert sich die Aufgabe: Das Gehäuse entsteht aus Rohr oder Blech, der Deckel wiegt mehr, als eine Person heben kann, und der Korb wird später mit dem Kran entnommen. Schon beim Rohling wird deshalb mitgedacht, wie der Filter später gehandhabt wird: mit Hebeösen, Tragbratzen und Deckel-Hebevorrichtung.
Für Sie
Bei DN500 aufwärts sind Bleche und Flansche keine Lagerware mehr. Bei großen Nennweiten bestimmt die Beschaffung den Termin, nicht die Werkstatt.
Station 2 von 6
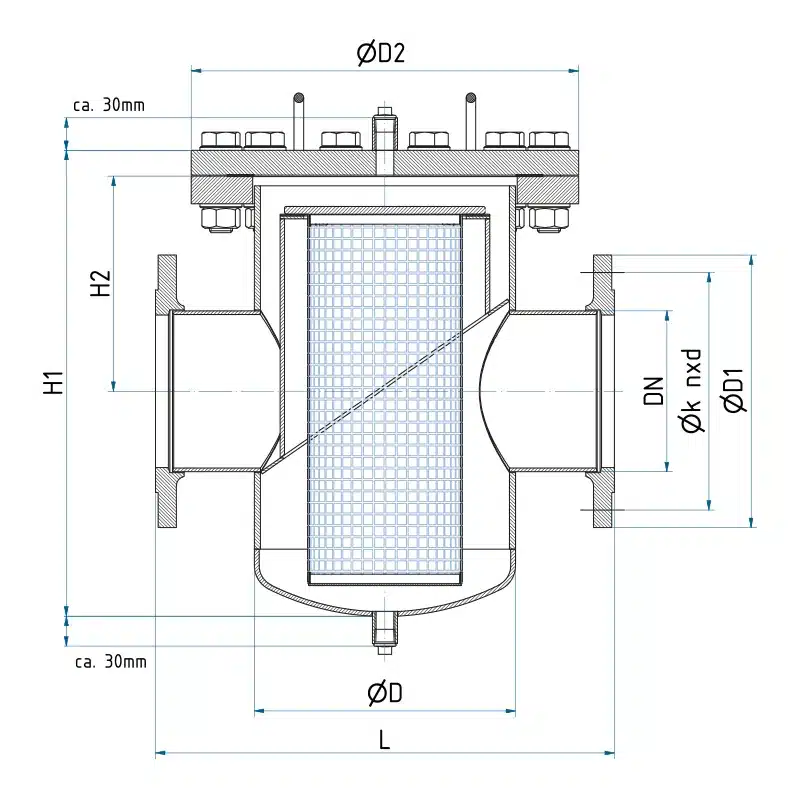
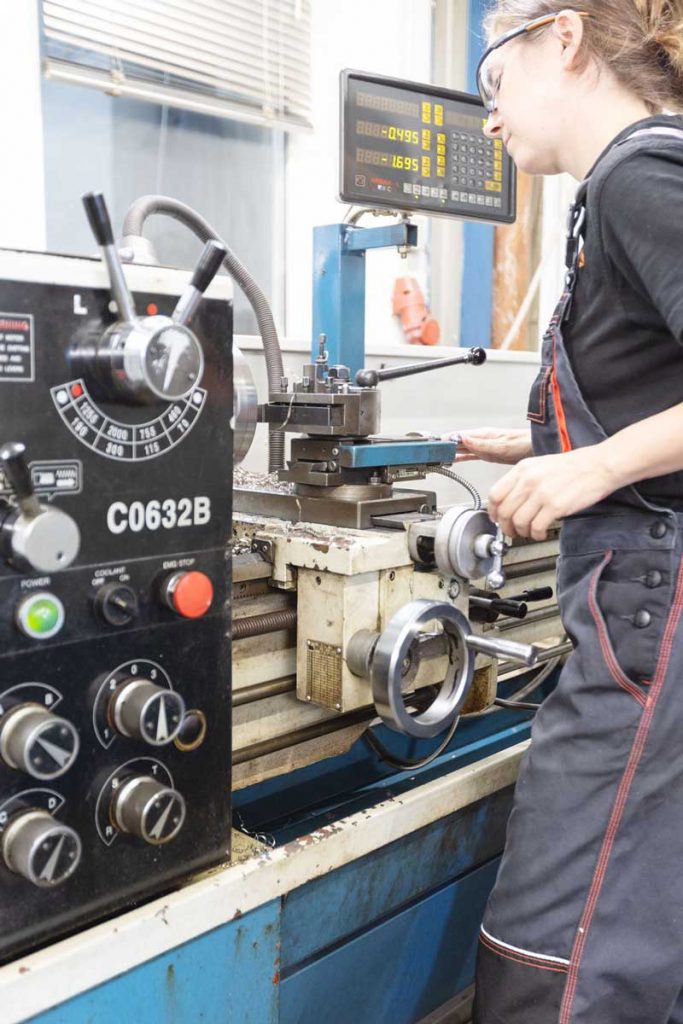
Rohr und Blech werden auf Maß zugeschnitten. Die Flansche nach DIN EN 1092-1 bearbeiten wir in der eigenen Dreherei. Die Baulänge richtet sich im Standard nach EN 558-1, Reihe 1. Maße und Dichtflächen müssen stimmen, sonst passt der Filter später nicht in Ihre Leitung.
Für Sie
Weil Zuschnitt und Dreherei im Haus liegen, ist eine abweichende Baulänge oder ein zusätzlicher Stutzen eine Änderung in der Zeichnung und kein Sonderfall.

Station 3 von 6
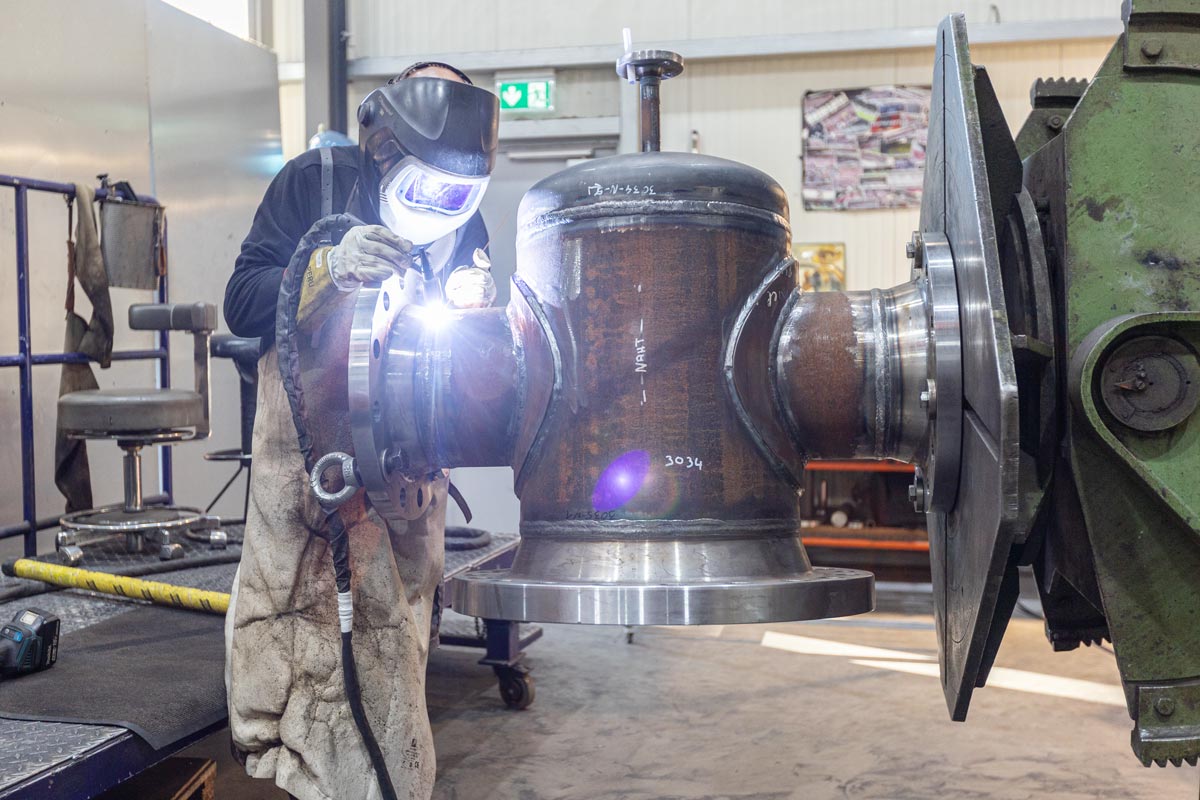
Die drucktragenden Teile schweißen wir selbst: Gehäuse, Deckel, Flansche und Stutzen. Der Betrieb ist als Schweißbetrieb nach DIN EN ISO 3834-3 qualifiziert, die Herstellerqualifikation nach AD 2000-Merkblatt HP0 liegt vor.
Im Standard sitzen eine Entlüftungsmuffe im Deckel und eine Entleerungsmuffe im Gehäuseboden. Dazu kommen je nach Auftrag Stutzen für die Differenzdruckmessung, ein Heizmantel oder Anbauarmaturen.
Für Sie
Was an der Druckwand sitzen soll, nennen Sie mit der Anfrage. Nachträglich heißt das: Schweißen am fertigen Druckbehälter, erneute Prüfung, erneute Dokumentation und Stillstand.

Station 4 von 6
Im Standard arbeitet der Typ SKF mit einem Stützkorb aus 1.4301 und einem Feinsieb aus 1.4401 mit 1 mm Maschenweite. Der Stützkorb trägt die Last, das Feinsieb bestimmt die Feinheit. Ab etwa 2,5 mm Maschenweite übernimmt die Lochung des Korbs die Filtration allein. Nach unten reicht die Reihe bis 0,05 mm.
Das Medium strömt von innen nach außen durch den Korb. Der Schmutz bleibt im Korb und nicht an der Gehäusewand. Deshalb lässt sich die Schmutzaufnahme beurteilen, und der Korb kann gegen eine andere Maschenweite getauscht werden.
Für Sie
Welche Feinheit richtig ist, ergibt sich aus dem Bauteil hinter dem Filter und nicht aus dem Medium. Wie das ausgelegt wird, steht unter Maschenweite und Filterfeinheit. Ersatzkörbe fertigen wir nach Maß oder Muster, auch für Filter anderer Hersteller.

Station 5 von 6
Edelstahlgehäuse aus 1.4571 werden gebeizt und passiviert. Stahlgehäuse aus P250GH werden grundiert und lackiert, im Standard in RAL 5010. Beides braucht Zeit und läuft teilweise außer Haus.
Für Sie
Wer eine bestimmte Korrosionsklasse oder einen Sonderfarbton braucht, sagt es früh. Danach richtet sich der Aufbau. Mehr dazu unter Oberfläche und Korrosionsschutz.
Station 6 von 6
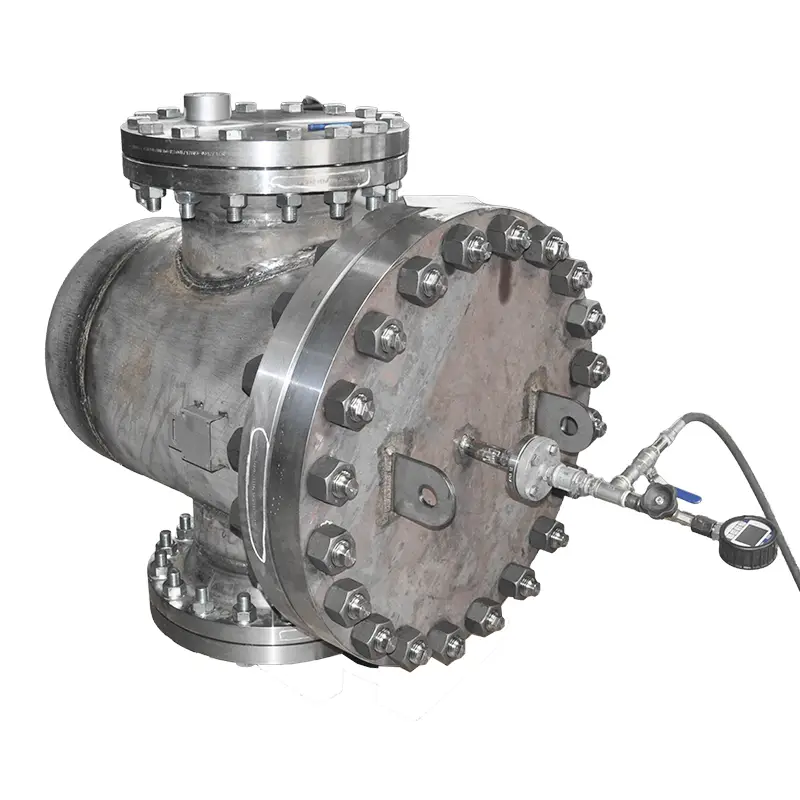
Die letzte Station ist die Druckprobe mit Protokoll. Dazu gehört je nach Auftrag ein Abnahmeprüfzeugnis 3.1 nach EN 10204, eine TÜV-Abnahme, die Konformitätserklärung nach Druckgeräterichtlinie sowie Datenblatt und Betriebsanleitung.
Zwei Dinge sollten Sie dabei wissen:
Für Sie
Zeugnisse und Abnahme gehören in die Anfrage, nicht erst in die Bestellung. Was dazugehört, steht unter Zeugnisse und Dokumentation.
Prüfliste
Gilt auch für Filter anderer Hersteller. Das sind praktische Hinweise, keine Norm.
Nennen Sie uns Medium, Betriebsdruck, Temperatur, Nennweite und das Bauteil, das geschützt werden soll. Wir legen daraus Werkstoff, Maschenweite und Ausstattung aus und schicken Ihnen die Zeichnung zur Freigabe.
armaturenfabrik.de
Einfach-, Siebkorb-, Doppelfilter und Topfschmutzfänger